- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-09-23 Herkunft:Powered


Die Hardware-Herstellung steht vor einer Herausforderung. Weltweit steigen die Arbeitskosten stetig und im verarbeitenden Gewerbe herrscht ein akuter, zunehmender Mangel an Fachkräften. Branchenanalysten, die die Entwicklung der Fabrikproduktion verfolgen, stellen in diesem Jahr einen entscheidenden Wendepunkt fest: Der Mangel an erfahrenen Handschweißern zwingt Hardwarehersteller dazu, Industrie 4.0-Automatisierung einzuführen, nur um den Grundbetrieb aufrechtzuerhalten. Sich auf manuelle Schweißprozesse zu verlassen, ist für Großserienproduzenten keine praktikable Strategie mehr. Automatisierung hat sich von einem Wettbewerbsvorteil zu einer Grundvoraussetzung für das Überleben entwickelt.
Der Kauf industrieller Fertigungsanlagen stellt jedoch einen enormen Investitionsaufwand dar. Facility Manager und Produktionsingenieure sind oft mit dichtem Fachjargon überfordert. Sie haben Schwierigkeiten herauszufinden, welche Maschinenkonfigurationen tatsächlich zu ihren individuellen Produktionslinien passen. Die automatische Laserschweißmaschine hat sich als endgültige Lösung für die hochpräzise Herstellung von Hardwareteilen herausgestellt. Durch den Ersatz menschlicher Variablen durch programmierte Konsistenz bieten diese Systeme eine beispiellose Kontrolle. Dieser Leitfaden führt Sie durch die objektiven technischen Faktoren, die Sie vor dem Kauf bewerten müssen, um eine sichere, datengesteuerte Ausrüstungsinvestition zu gewährleisten.
Schauen Sie über die grundlegenden Spezifikationen hinaus: Wattzahl und Höchstgeschwindigkeit werden stark vermarktet. Die tatsächliche Schweißqualität wird jedoch durch das Strahlparameterprodukt (BPP), fortschrittliche Kühlsysteme und eine intuitive Softwaresteuerung bestimmt.
Automatisierungsintegration ist zwingend erforderlich: Ein eigenständiger Laser reicht nicht aus. Die optimale Maschine lässt sich nahtlos in mehrachsige Roboterarme, CNC-Systeme und kundenspezifische pneumatische Vorrichtungen integrieren, um eine freihändige Produktion zu ermöglichen.
Prozesssynergien bestimmen den Erfolg: Die Effizienz des automatisierten Schweißens beruht ausschließlich auf der vorgelagerten Vorbereitung. Perfekte Schweißnähte erfordern perfekte Verbindungen, weshalb Präzisionsschneidgeräte ein wesentlicher Vorläufer sind.
Materialvielfalt ist wichtig: Bewerten Sie die spezifische Fähigkeit der Maschine, neben Standardstahllegierungen auch stark reflektierende Materialien wie Aluminium und Messing zu verarbeiten.
Berechnen Sie die Gesamtbetriebskosten (TCO): Bewerten Sie den langfristigen ROI, indem Sie Wartung, Verbrauchsmaterialien, Energieeffizienz und Arbeitseinsparungen berücksichtigen und nicht nur den anfänglichen Aufkleberpreis.
Der Übergang von herkömmlichen Fügemethoden – wie Wolfram-Inertgas (WIG) oder Metall-Inertgas (MIG) – zu automatisierten Lasersystemen wird durch strenge Industrietoleranzen vorangetrieben. Herkömmliche Methoden hängen stark von der körperlichen Geschicklichkeit und dem Muskelgedächtnis des Bedieners ab. Dies führt bei Großserienfertigungen zu inakzeptablen Maßabweichungen.
Bei der Herstellung metallischer Baugruppen werden Toleranzen oft in Bruchteilen eines Millimeters gemessen. Stellen Sie sich eine Anlage vor, die Tausende von Verbindungselementen für die Luft- und Raumfahrt oder Gehäuse für medizinische Geräte herstellt. Menschliche Hände sind einfach nicht in der Lage, den exakten Winkel, die Brennweite und die Fahrgeschwindigkeit der Taschenlampe während einer gesamten Acht-Stunden-Schicht beizubehalten. Die Automatisierung beseitigt diese Varianz. Durch den Einsatz präziser Robotersteuerungen und programmierbarer Pfade stellt ein automatisiertes System sicher, dass jede Komponente strenge Maßtoleranzen einhält. Das Ergebnis? Identische, optisch einwandfreie Schweißnähte an jedem einzelnen Teil.
Zeit ist das teuerste Gut in einer Fabrikhalle. Herkömmliches Schweißen erfordert eine erhebliche Rüstzeit, langsamere Vorschubgeschwindigkeiten und eine umfangreiche Nachbearbeitung aufgrund von Spritzern. Im Gegensatz dazu arbeiten automatisierte Anlagen kontinuierlich, ohne dass der Bediener ermüdet. Durch die Integration von Rundschalttischen oder Fördersystemen bewegt sich der Laser in Sekundenbruchteilen von einem Gelenk zum nächsten. Durch diesen kontinuierlichen Betrieb werden die Gesamtzykluszeiten drastisch verkürzt. Anlagen können ihre Tagesproduktion vervielfachen, ohne ihre physische Fläche zu vergrößern.
Das Wärmemanagement bleibt eine der größten Herausforderungen bei der Hardware-Herstellung. Dünnwandige Gehäuse oder kleine mechanische Verbindungen sind bei übermäßigem Wärmeeintrag sehr anfällig für Verformungen. Beim Laserschweißen handelt es sich um eine hochkonzentrierte Energiequelle. Dies führt zu einer bemerkenswert schmalen Wärmeeinflusszone (HAZ). Durch diese lokale Erwärmung wird eine tiefe metallurgische Bindung erreicht, ohne überschüssige Energie auf das umgebende Material zu übertragen. Dadurch werden thermische Verformungen verhindert und ein kostspieliges Richten nach dem Schweißen entfällt.
Ein häufiger Fehltritt bei der Beschaffung besteht darin, ein automatisiertes Lasersystem wie eine Ware zu behandeln. Viele Käufer bewerten Geräte ausschließlich nach der maximalen Wattzahl und der Fahrgeschwindigkeit. Eine hohe Leistungsabgabe ermöglicht zwar ein tieferes Eindringen, garantiert jedoch keine stabile oder saubere Schweißnaht. Sie müssen die zugrunde liegende optische und thermische Infrastruktur bewerten.
In der modernen Hardwarefertigung haben Faserlaser ältere Nd:YAG-Festkörpersysteme vollständig ersetzt. Faserlaser erzeugen ihren Strahl innerhalb einer aktiven optischen Faser. Dieses Design erfordert keine beweglichen Teile oder Spiegel, die ausgerichtet werden müssen. Es bietet außergewöhnliche Stabilität und eine nahezu wartungsfreie Lebensdauer. Die Bestätigung einer hochwertigen Faserlaserquelle gewährleistet eine konstante Leistungsabgabe über Zehntausende Betriebsstunden.
Der wahre Maßstab für die Leistungsfähigkeit eines Lasers ist seine Strahlqualität, die häufig anhand des Strahlparameterprodukts (BPP) gemessen wird. Eine kleinere, fokussiertere Punktgröße führt zu einer höheren Energiedichte. Dies erweist sich bei komplizierten Hardwareteilen als entscheidend. Dadurch kann der Strahl tief und schnell eindringen und gleichzeitig eine schmale, ästhetisch saubere Naht erzeugen. Umgekehrt führt eine schlechte Strahlqualität zu einem breiteren, flacheren Schweißbad, das strenge strukturelle Zugprüfungen wahrscheinlich nicht bestehen wird.
Um dies ins rechte Licht zu rücken, vergleichen wir das standardmäßige manuelle Lichtbogenschweißen mit einer modernen automatisierten Laserzelle. Wenn Sie einen Kauf bewerten, verwenden Sie diese Basiskennzahlen, um Ihre potenziellen Verbesserungen in der Fabrikhalle zu berechnen:
Metrisch | Manuelles WIG/MIG-Schweißen | Automatisiertes Laserschweißen |
|---|---|---|
Schweißgeschwindigkeit | 0,2 - 0,5 m/min | Bis zu 1,5 - 5,0 m/min (materialabhängig) |
Wärmeeinflusszone (HAZ) | Breit (hohes Verzugsrisiko) | Extrem schmal (minimale thermische Verformung) |
Nachbearbeitung nach dem Schweißen | Aufwendiges Schleifen und Polieren erforderlich | Praktisch keine; Spritzerfreies Finish |
Fähigkeitsniveau des Bedieners | Hochqualifizierter Handwerker (Lehrjährige Ausbildung) | Maschinenbediener (Schulungstage) |
Eine automatisierte Schweißzelle ist selten ein eigenständiges Werkzeug. Es fungiert als vernetzter Knotenpunkt innerhalb eines umfassenderen Smart-Factory-Ökosystems. Sein letztendlicher Wert ist direkt proportional zur nahtlosen Integration in Ihre bestehenden Produktionsabläufe.
Hardwareteile weisen häufig komplexe, dreidimensionale Geometrien auf, die nicht auf einem einfachen 2D-XY-Tisch geschweißt werden können. Daher müssen Käufer die Kompatibilität der Maschine mit mehrachsigen Industrierobotern (z. B. 6-Achsen-Roboterarmen) prüfen. Der Controller des Systems sollte standardmäßige industrielle Kommunikationsprotokolle wie EtherCAT unterstützen. Dies gewährleistet eine perfekt synchronisierte Bewegung zwischen dem Laserfeuermechanismus und dem Robotermanipulator. Eine Verzögerung von nur Millisekunden kann zu ausgefallenen Ecken oder unvollständiger Durchdringung führen.
Der Übergang zur Automatisierung erfordert Software, die die Lücke zwischen technischem Design und praktischem Maschinenbetrieb schließt. Bewerten Sie die Benutzeroberfläche hinsichtlich intuitiver Programmierfunktionen. Bediener sollten in der Lage sein, CAD-Dateien einfach zu importieren und spezifische „Schweißrezepte“ für schnelle Umstellungen zu speichern. Darüber hinaus verfügen fortschrittliche Systeme über koaxiale Vision-Sensoren zur Nahtverfolgung. Wenn ein Teil in der Klemme leicht falsch ausgerichtet ist, erkennt das Bildverarbeitungssystem die mikroskopische Abweichung. Anschließend passt es den Laserpfad automatisch in Echtzeit an, ohne die Linie anzuhalten.
Selbst der anspruchsvollste Laser kann ein Teil, das sich während des thermischen Zyklus verschiebt, nicht kompensieren. Die Maschine muss kundenspezifische pneumatische oder hydraulische Spannsysteme unterstützen. Bei der Prüfung eines automatischen Rohrlaserschneiders und der Schweißintegration sollten Hersteller die Integrationsanschlüsse für automatisierte Vorrichtungen prüfen. Diese Vorrichtungen müssen die Metallbaugruppen vollkommen ruhig halten. Sie üben einen gleichmäßigen Druck aus, um eventuelle Lücken zu schließen, bevor der Laser seine Sequenz einleitet.
Bei der Hardwareherstellung kommt ein vielfältiges Spektrum an Metallen zum Einsatz. Jedes Material reagiert anders auf konzentrierte Photonenenergie. Die ausgewählte Maschine muss über die Vielseitigkeit verfügen, um Ihren spezifischen Rohstoffbestand zu verwalten.
Kohlenstoffstahl und Edelstahl sind für Standard-Faserlaserwellenlängen sehr empfänglich. Sie sind relativ einfach zu verarbeiten. Nichteisenmetalle wie Aluminium, Messing und Kupfer stellen jedoch eine besondere Herausforderung dar. Sie sind stark reflektierend und wärmeleitend und wirken als Spiegel für Infrarotlicht. Das Schweißen dieser Materialien erfordert spezielle Laserkonfigurationen. Suchen Sie nach Funktionen wie einstellbaren Wellenformsteuerungen oder spezieller Strahloszillation (Wobble-Schweißen). Beim Taumelschweißen wird das Schweißbad bewegt, Oberflächenoxide aufgebrochen und verhindert, dass der Strahl zurückreflektiert und die Laserquelle beschädigt wird.
Die Anpassung der Nennleistung der Maschine an die Dicke der Hardware ist eine wichtige technische Berechnung. Als allgemeine Heuristik erreicht ein 1500-W-Faserlaser bei optimaler Geschwindigkeit eine vollständige Durchdringung von etwa 1,5 mm in Edelstahl. Wenn Ihr Bestand hochbelastbare Strukturbauteile enthält, die eine Eindringtiefe von 3 bis 4 mm erfordern, ist eine höhere Stromquelle (z. B. 3000 W) erforderlich. Dies gewährleistet eine vollständige Durchdringung der Strukturschweißungen, ohne auf langsame Mehrdurchgangstechniken zurückgreifen zu müssen.
Eine grundlegende Regel beim automatisierten Laserschweißen lautet „Feuer rein, Feuer raus“. Die Effizienz des Schweißprozesses hängt stark von der Qualität der vorgelagerten Vorbereitung ab. Im Gegensatz zum manuellen Schweißen, bei dem der Bediener intuitiv Zusatzdraht hinzufügen kann, um einen unregelmäßigen Spalt zu überbrücken, erfordert das autogene Laserschweißen eine nahezu perfekte Verbindungspassung.
Ein automatisiertes System arbeitet mit einem stark fokussierten Strahl, der oft einen Durchmesser von weniger als 0,15 mm hat. Wenn der Spalt zwischen zwei Hardwareteilen den Durchmesser des Laserpunkts überschreitet, dringt der Strahl einfach durch den Hohlraum. Das Ergebnis ist eine fehlerhafte Schweißung. Spaltfreie Verbindungen werden nicht nur bevorzugt; Sie sind unbedingt erforderlich. Das bedeutet, dass vorgelagerte Schneidprozesse fehlerfrei ablaufen und Teile mit exakter Maßhaltigkeit und gratfreien Kanten entstehen müssen.
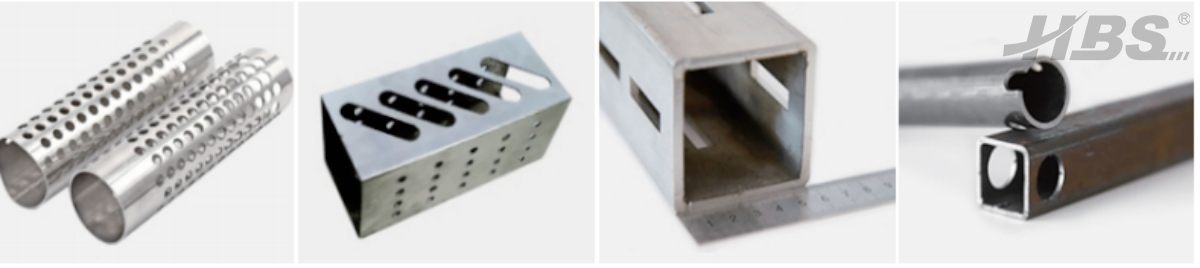
Viele Beschlagrahmen, Möbelkomponenten und Baugruppen werden aus Rohrprofilen hergestellt. Um diese Teile für das automatisierte Fügen vorzubereiten, müssen Hersteller Präzisionsschneidtechnologie einsetzen. Der Einsatz eines hochwertigen Metallrohr-Laserschneiders stellt sicher, dass die Kanten perfekt gerade und sofort schweißbereit sind. Dadurch entfällt die Notwendigkeit sekundärer Schleif- oder Entgratungsprozesse, die die Produktion behindern und zu Maßabweichungen führen.
Insbesondere Hardware-Designs beinhalten häufig komplexe ineinandergreifende Verbindungen. Prozesse wie das Laserschneiden von Rundrohren und das Laserschneiden von Vierkantrohren müssen mit äußerster Präzision ausgeführt werden, um Fischmaulschnitte oder Zapfenverbindungen herzustellen. Das präzise Vorschneiden stellt sicher, dass die Rohre beim Einspannen in die Schweißvorrichtung nahtlos zusammenpassen.
Um den hohen Durchsatz einer automatisierten Schweißzelle aufrechtzuerhalten, muss die vorgelagerte Schneidabteilung mithalten. Hersteller, die in großen Mengen arbeiten, benötigen eine Hochgeschwindigkeits-Rohrschneidemaschine , um die Schweißlinie kontinuierlich zu versorgen. Fortschrittliche Modelle können beispielsweise Schnittgenauigkeiten von ±0,03 mm erreichen, sodass jedes Teil perfekt in die Schweißvorrichtung passt. Umgekehrt dient eine für komplizierte Miniatur-Hardwarekomponenten wie medizinische Geräte oder Präzisionssensoren . Laserschneidmaschine für Rohre mit kleinem Durchmesser als perfekter vorgelagerter Begleiter Es garantiert eine Genauigkeit auf Mikroebene, bevor die Teile überhaupt die Roboterschweißstation erreichen.
Die Anschaffung industrieller Automatisierung ist eine kapitalintensive Entscheidung. Die ausschließliche Bewertung der Maschine anhand ihres ursprünglichen Kaufpreises führt häufig zu äußerst ungenauen Finanzprognosen. Um den tatsächlichen Return on Investment (ROI) zu ermitteln, ist eine umfassende Analyse der Gesamtbetriebskosten (TCO) erforderlich.
Die Vorabkosten eines automatisierten Lasersystems sind deutlich höher als bei einer Reihe manueller Schweißstationen. Die Amortisationszeit wird jedoch auf der Grundlage der Arbeitsreduzierung und der exponentiell gesteigerten Produktion berechnet. Durch den Übergang von drei manuellen Schweißern, die in getrennten Schichten arbeiten, zu einer einzigen automatisierten Zelle, die von einem Bediener überwacht wird, können Hersteller die Lohn-, Sozial- und Haftungskosten drastisch reduzieren. Darüber hinaus ermöglicht der erhöhte Durchsatz den Einrichtungen die Übernahme größerer Aufträge, wodurch sich der ROI-Zeitrahmen erheblich beschleunigt.
Potenzielle Käufer müssen die laufenden Betriebskosten bewerten. Im Gegensatz zum WIG-Schweißen, bei dem Wolframelektroden und teure Schutzgase in hohem Maße verbraucht werden, ist der Wartungsaufwand für Faserlaser relativ gering. Allerdings müssen Sie Kosten für Schutzlinsen, Kupferdüsen und hochreines Spülgas (wie Stickstoff oder Argon) einkalkulieren.
Darüber hinaus stellt der industrielle Energieverbrauch einen großen Gemeinkostenaufwand dar. Moderne Faserlaser verfügen über einen Wirkungsgrad von über 30 % und wandeln somit elektrische Leistung hocheffizient in Laserenergie um. Im Vergleich zu herkömmlichen YAG-Lasern oder leistungsstarken manuellen Lichtbogenmaschinen reduziert die Fasertechnologie die Stromkosten pro geschweißtem Teil erheblich.
Die Hardware- und Softwarespezifikationen der Maschine machen nur die Hälfte der Kaufgleichung aus. Ebenso entscheidend ist die Zuverlässigkeit des Geräteherstellers. Eine schlecht unterstützte Maschine kann zu katastrophalen Ausfallzeiten führen und die Vorteile der Automatisierung vollständig zunichte machen.
Kaufen Sie niemals ein industrielles Laserschweißgerät ausschließlich auf der Grundlage einer PDF-Broschüre. Käufer sollten einen Proof of Concept (PoC) verlangen. Seriöse Anbieter fordern Muster Ihrer tatsächlichen Hardwareteile und spezifischer Materialqualitäten an. Sie sollten in ihrem Anwendungslabor Testschweißungen durchführen und empirische Daten zu Zykluszeiten, Eindringtiefen und Zugfestigkeit liefern. Dadurch wird sichergestellt, dass die Maschine genau an Ihre Produktionsrealität angepasst wird, bevor Kapital eingesetzt wird.
Der Übergang von der manuellen Fertigung zur CNC-gesteuerten Automatisierung erfordert eine Veränderung der Qualifikationen der Arbeitskräfte. Stellen Sie sicher, dass der Anbieter eine umfassende Vor-Ort-Schulung für Ihre Bediener und Ihr Wartungspersonal anbietet. Eine Maschine ist nur so effektiv wie der Bediener, der sie bedient. Noch wichtiger ist, dass Sie die After-Sales-Support-Infrastruktur bewerten. Fortgeschrittene Anbieter bieten Ferndiagnosefunktionen, die es ihren Technikern ermöglichen, sich über ein sicheres Netzwerk bei der Steuerung Ihrer Maschine anzumelden, um Softwareprobleme sofort zu beheben.
Der Kauf einer automatischen Laserschweißmaschine verändert die Abläufe in der Hardware-Herstellung grundlegend. Um eine zukunftssichere Investition zu gewährleisten, müssen Anlagenleiter technische Spezifikationen streng aus technischer Sicht bewerten. Stellen Sie sicher, dass das System über die richtige Strahlqualität, Kühlinfrastruktur und Automatisierungsbereitschaft verfügt. Darüber hinaus garantiert das Erkennen der entscheidenden Synergie zwischen einwandfreiem vorgelagertem Laserschneiden und automatisiertem Schweißen, dass Ihre Produktionslinie mit höchster Effizienz arbeitet. Letztendlich ersetzt die richtige Ausrüstung nicht nur Handarbeit; Es steigert die Leistung, Konsistenz und Wettbewerbsfähigkeit Ihrer gesamten Anlage auf dem Weltmarkt.
Sind Sie bereit, Ihre Hardware-Produktionslinie zu automatisieren? Der Schlüssel zu einem erfolgreichen Übergang liegt in der Zusammenarbeit mit Experten, die sich sowohl mit Präzisionsschneiden als auch mit automatisiertem Schweißen auskennen. Entdecken Sie leistungsstarke, maßgeschneiderte Industrielösungen bei HBS Lasers , um genau die Maschinenkonfigurationen zu finden, die Ihren spezifischen Fertigungsanforderungen entsprechen.
Moderne Maschinen sind mit benutzerfreundlichen Schnittstellen ausgestattet. Sie nutzen intuitive CNC-Touchscreens und Teach-Pendants für Roboterarme, sodass Bediener den Roboter manuell steuern können, um einen Pfad festzulegen. Sobald eine erfolgreiche Schweißung erreicht ist, können die Parameter als „Rezept“ gespeichert werden, um sie bei zukünftigen Produktionsläufen sofort wieder abzurufen, wodurch Umstellungen unglaublich schnell erfolgen.
Während die Automatisierung den physischen Vorgang des Schweißens bei großvolumigen, sich wiederholenden Teilen ersetzt, macht sie menschliche Intelligenz selten überflüssig. Stattdessen ermöglicht es den Herstellern, ihre bestehenden manuellen Schweißer zu Maschinenbedienern, Automatisierungsprogrammierern und Qualitätskontrollmanagern weiterzubilden und so ihren Fokus von der anstrengenden manuellen Arbeit auf die Prozessoptimierung zu verlagern.
Beim automatisierten Laserschweißen wird ein mikroskopischer Strahl verwendet, der eine Spalttoleranz von nahezu Null zwischen den Teilen erfordert. Wenn die Kanten gezackt oder ungleichmäßig geschnitten sind, dringt der Laserstrahl durch die Lücken und verursacht eine fehlerhafte Verbindung. Präzises Schneiden sorgt für eine perfekte Passung, die eine zwingende Voraussetzung für das autogene Laserschweißen (kein Zusatzdraht) ist.
Die Wahl des Schutzgases hängt stark vom Material ab. Bei Edelstahl und Kohlenstoffstahl wird typischerweise reiner Stickstoff oder eine Stickstoff/Argon-Mischung verwendet, um Oxidation zu verhindern und eine helle, saubere Schweißnaht aufrechtzuerhalten. Beim Schweißen von Aluminium oder Titan wird hochreines Argon oder Helium benötigt, um das Schweißbad zu stabilisieren und Porosität zu verhindern.
Der Laserleistungsbedarf skaliert nichtlinear mit der Materialdicke. Als allgemeine technische Richtlinie gilt, dass ein 1000- bis 1500-W-Laser für Bleche mit einer Dicke von bis zu 1,5 mm ausreichend ist. Wenn Sie 3-mm-Strukturteile schweißen, benötigen Sie normalerweise eine 3000-W-Quelle, um eine vollständige Durchdringung bei einer brauchbaren Produktionsgeschwindigkeit zu erreichen. Es wird empfohlen, die Leistung leicht zu hoch anzugeben, um sicherzustellen, dass die Maschine nicht ständig mit 100 % ihrer Kapazität läuft, was die Lebensdauer der optischen Komponenten verlängert.
Die Kernkomponente, die Faserlaserquelle, ist unglaublich langlebig. Hochwertige industrielle Faserlaser sind in der Regel für eine Diodenlebensdauer von über 100.000 Stunden ausgelegt. In einer Standardproduktionsumgebung bedeutet dies mehr als ein Jahrzehnt Dauerbetrieb mit minimaler Verschlechterung, vorausgesetzt, die optischen Linsen werden sauber gehalten und das Kühlsystem ordnungsgemäß gewartet.


